

Was verursacht ungleichmäßiges Sprühen und Sprühfehler? Heißklebemaschinen bieten Komplettlösungen für Ihre Klebearbeiten.
2026-09-02 10:41Bei industriellen Klebstoffanwendungen können wenige Millimeter einen großen Unterschied ausmachen.
Ein etwas zu breites Sprühbild kann die Kanten eines Produkts verunreinigen. Ein ungleichmäßiger Klebstoffauftrag kann in einem Bereich zu schwacher Haftung und in einem anderen zu übermäßigem Klebstoff führen. Treten diese Probleme hunderte oder tausende Male pro Schicht auf, ist das Ergebnis nicht nur ein optisches Problem – es kann zu messbaren Produktionskosten führen.
Für Hersteller, die mit Matratzen, Fahrzeuginnenausstattungen, Verpackungen, Lederwaren, Schuhen, Verbundwerkstoffen, Kantenanleimungen, Profilummantelungen, Kuriertaschen, Tragetaschen, Buchbinderei und Luftfilterprodukten arbeiten,ungleichmäßiges Sprühen und SprühnebelDies sind zwei häufige Herausforderungen, die bei der Geräteauswahl mehr Beachtung verdienen.
Das Problem wird oft fälschlicherweise als ein Problem der Klebstoffqualität interpretiert.
Tatsächlich können Sprühfehler durch mehrere zusammenwirkende Faktoren verursacht werden:
Klebstoffviskosität + Temperatur + Druck + Düsenkonstruktion + Sprühabstand + Pistolenbewegung + Substrateigenschaften + Maschinensteuerung.
Aus diesem Grund ist die Auswahl eines geeigneten Heißklebstoff-Sprühsystems komplizierter als die einfache Wahl einer Maschine mit größerer Schmelzkapazität.
Saipu Electromechanical Device Co., LtdSaipu ist spezialisiert auf die Forschung und Entwicklung, die Herstellung, den Vertrieb und den Kundendienst von Heißklebstoff-Spritzgeräten. Mit Anwendungen in verschiedenen Industriezweigen bietet Saipu integrierte Klebstoff-Spritzlösungen, die auf den jeweiligen Klebeprozess und nicht auf die Spezifikationen einer einzelnen Maschine zugeschnitten sind.
Was verursacht also ungleichmäßiges Sprühen und Sprühnebel – und wie können Hersteller die richtige Ausrüstung auswählen, um diese Probleme zu lösen?
1. Das Problem des Anwenders: Warum wird das Heißkleber-Sprühen ungleichmäßig?
Stellen Sie sich eine Produktionslinie vor, die mit konstanter Geschwindigkeit läuft.
Zu Beginn der Schicht sieht das Sprühbild akzeptabel aus.
Nach einigen Stunden bemerken die Betreiber jedoch Folgendes:
Eine Seite erhält mehr Klebstoff als die andere.
Die Sprühbreite wird ungleichmäßig.
Der Klebstoff dringt in Bereiche außerhalb der Klebezone ein.
Um die Düse herum sammelt sich Klebstoff an.
Bei einigen Produkten ist eine manuelle Nachbearbeitung erforderlich.
Der Klebstoffverbrauch steigt allmählich an.
Die Bediener passen häufig Druck oder Temperatur an.
Hier müssen die Produktionsleiter über die Spritzpistole selbst hinausblicken.
1.1 Instabile Klebstofftemperatur
Heißschmelzklebstoffe müssen innerhalb eines vom Klebstofflieferanten vorgegebenen geeigneten Temperaturbereichs verarbeitet werden.
Bei zu niedriger Temperatur kann die Viskosität ansteigen und der Klebstoff lässt sich möglicherweise nicht wie gewünscht zerstäuben oder verteilen.
Wenn die Temperatur zu hoch ist oder der Klebstoff zu lange erhitzt bleibt, kann das Material einer unnötigen thermischen Belastung ausgesetzt sein.
Daher ist Temperaturstabilität nicht einfach nur eine Frage der „Erwärmung“.
Es beeinflusst unmittelbar die Konsistenz des Bewerbungsprozesses.
1.2 Falscher Sprühdruck
Der Sprühdruck beeinflusst die Art und Weise, wie der Klebstoff aus der Düse austritt.
Bei zu niedrigem Druck kann das Sprühbild unvollständig oder unregelmäßig werden.
Bei zu hohem Druck kann der Klebstoff über den vorgesehenen Klebebereich hinausfließen, was zu vermehrtem Sprühnebel führt.
Ein professionelles Klebesystem sollte daher kontrollierbare und reproduzierbare Druckverhältnisse gewährleisten, anstatt den Bediener zu häufigen manuellen Anpassungen zu zwingen.
1.3 Die Düsenwahl ist wichtig
Es gibt keine Universaldüse für jede Anwendung.
Ein Matratzenhersteller benötigt möglicherweise ein anderes Sprühmuster als ein Hersteller, der Stoffe für den Fahrzeuginnenraum verklebt.
Bei Verpackungsanwendungen können schmale Linien erforderlich sein, während bei Verbundlaminierungen eine breitere Abdeckung notwendig sein kann.
Die Düse sollte daher nach folgenden Kriterien ausgewählt werden:
Klebstoffart
Viskosität
Erforderliche Beschichtungsbreite
Sprühdistanz
Substrat
Produktionsgeschwindigkeit
Erforderliches Klebstoffgewicht
Eine Diskrepanz zwischen Düse und Applikationsgerät kann zu Sprühnebel führen, selbst wenn die Maschine an sich einwandfrei funktioniert.
2. Produktauswahl: Worauf sollte ein Hersteller bei der Auswahl einer Heißklebemaschine achten?
Beim Kauf eines Heißklebesystems für Fabriken besteht der häufigste Fehler darin, die Maschinen nur anhand ihrer Schmelzkapazität zu vergleichen.
Zum Beispiel:
„Maschine A hat einen größeren Tank als Maschine B, also muss Maschine A besser sein.“
Nicht unbedingt.
Eine produktionsorientierte Bewertung sollte den gesamten Klebeweg untersuchen:
Schmelzen → Erhitzen → Pumpen → Druck → Beheizter Schlauch → Spritzpistole → Düse → Substrat
Jede Komponente kann das endgültige Sprühbild beeinflussen.
Ein geeignetHeißklebemaschinesollte daher eine stabile Klebstofferwärmung, eine gleichmäßige Materialzufuhr und kontrollierbare Anwendungsparameter gewährleisten.
Noch wichtiger ist jedoch, dass es auf den Produktionsprozess des Kunden abgestimmt sein sollte.
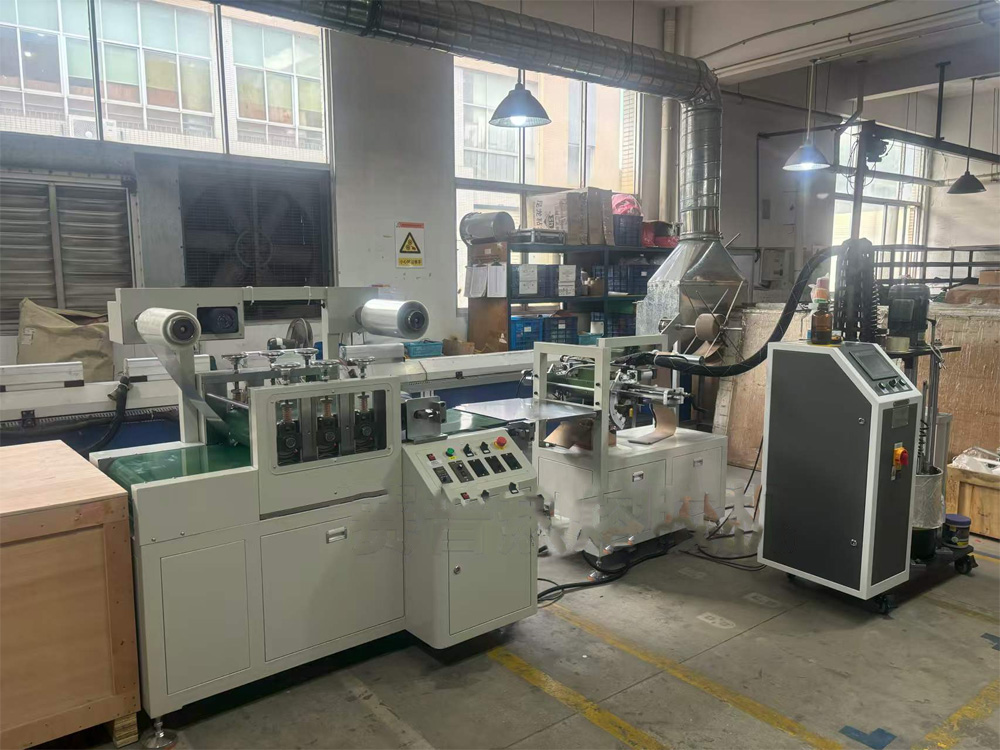
3. Wie steuert ein komplettes Heißklebstoffsystem die Sprühqualität?
Ein gut konzipiertes System sollte es den Produktionsingenieuren ermöglichen, reproduzierbare Prozessbedingungen festzulegen.
Zu den wichtigsten Variablen gehören üblicherweise:
| Parameter | Auswirkungen auf die Produktion | Was Käufer bewerten sollten |
|---|---|---|
| Klebstofftemperatur | Beeinflusst Viskosität und Fließfähigkeit | Stabile Temperaturregelung |
| Pumpenleistung | Bestimmt die Klebstoffversorgung | Ausgangsstabilität |
| Druck | Beeinflusst das Sprühmuster | Einstellbarer Druck |
| Düse | Bestimmt Sprühbreite/Sprühbild | Anwendungsspezifische Auswahl |
| Sprühdistanz | Änderungen der Abdeckung | Wiederholbare Waffenpositionierung |
| Leitungsgeschwindigkeit | Einflüsse auf die Klebstoffverteilung | Maschine an Produktionsgeschwindigkeit anpassen |
| Klebstoffviskosität | Beeinflusst die Zerstäubung/den Durchfluss | Geräte auf Klebstoff abstimmen |
| Schlauchheizung | Verhindert Viskositätsänderungen bei der Verabreichung | Unabhängige Temperaturüberwachung |
| Filterzustand | Einflüsse auf die Strömungsstabilität | Einfache Inspektion und Wartung |
| Waffenkontrolle | Bestimmt das Öffnungs-/Schließverhalten | Schnelle und wiederholbare Reaktion |
Die genauen Betriebswerte sollten stets durch technische Daten des Klebstoffs und Produktionsversuche bestätigt werden.
Dies ist besonders wichtig, da es keine universelle „beste Temperatur“, keinen „besten Druck“ und keinen „besten Sprühabstand“ für jeden Schmelzklebstoff gibt.
4. Anwendungsszenarien: Eine Geräteplattform, mehrere Bondprozesse
Ein Grund dafür, dass industrielle Einkäufer zunehmend integrierte Heißschmelzsysteme in Betracht ziehen, ist die Vielfalt der modernen Produktion.
Derselbe Hersteller kann mehrere Produktkategorien produzieren, die jeweils ein anderes Klebstoffauftragsmuster erfordern.
Matratzenherstellung
Bei der Matratzenherstellung können Schaumstoff, Stoff und andere Materialien miteinander verbunden werden.
Ein Sprühsystem muss unter Umständen relativ große Flächen abdecken und gleichzeitig eine gleichmäßige Klebstoffverteilung gewährleisten.
Ist das Sprühbild zu breit, kann Klebstoff Bereiche erreichen, die nicht verklebt werden müssen.
Ist das Muster zu schmal, kann die Haftung unzureichend sein.
Die Ausrüstung sollte daher ermöglichen, die Sprühbreite und den Applikationsprozess an die Matratzenstruktur und die Produktionsgeschwindigkeit anzupassen.
Automobil-Innenausstattung
Komponenten für den Fahrzeuginnenraum bestehen häufig aus Stoffen, Schaumstoffen, Verbundwerkstoffen und dekorativen Materialien.
Anwendungsbeispiele:
Headliner
Türverkleidungen
Ziermaterialien
Akustische Komponenten
Innenstoffe
Bei diesen Anwendungen ist die Sprühkonsistenz wichtig, da ein Überschuss an Klebstoff das Aussehen, das Gewicht und die Materialhandhabung beeinträchtigen kann.
Ein korrekt konfiguriertes Heißschmelzsystem kann Herstellern dabei helfen, einen besser reproduzierbaren Applikationsprozess zu etablieren.
Verpackung
Bei der Verpackungsproduktion steht oft die Geschwindigkeit im Vordergrund.
Kartons, Beutel, Griffe und laminierte Verpackungsmaterialien erfordern unter Umständen eine schnelle Klebstoffapplikation.
Ein gleichmäßiges Sprühbild trägt dazu bei, Folgendes zu reduzieren:
Klebstoffverunreinigung
Manuelle Nachbearbeitung
übermäßiger Klebstoffverbrauch
Unnötige Reinigung
Bei Hochgeschwindigkeits-Verpackungslinien gewinnen das Ansprechverhalten der Anlagen und die Synchronisierung mit der Produktionslinie besondere Bedeutung.
Lederwaren und Schuhe
Die Herstellung von Leder und Schuhen kann unregelmäßige Oberflächen, schmale Klebezonen und unterschiedliche Materialkombinationen mit sich bringen.
Das Sprühsystem erfordert daher möglicherweise eine präzisere Applikationskontrolle.
Ein breiteres Sprühbild ist nicht unbedingt besser.
In vielen Fällen ist das Ziel:
Die richtige Menge Klebstoff an der richtigen Stelle auftragen.
Dieses Prinzip ist die Grundlage für eine effiziente Anwendung von Schmelzklebstoffen.
Herstellung von Luftfiltern
Filterprodukte können sowohl große Klebeflächen als auch schmale Dichtungszonen aufweisen.
Das Klebstoffsystem muss eine gleichmäßige Abgabe gewährleisten, ohne dass es zu einem übermäßigen Sprühnebel kommt, der die Filtermedien beeinträchtigen könnte.
Dies ist ein weiteres Beispiel dafür, warum die anwendungsspezifische Düsenauswahl und die Prozessanpassung unerlässlich sind.
5. Was verursacht Übersprühung?
Sprühnebel ist oft das sichtbare Ergebnis eines Ungleichgewichts mehrerer Prozessvariablen.
Häufige Ursachen sind:
Übermäßiger Druck
Zu viel Druck kann den Klebstoff über den Zielbereich hinausdrücken.
Falsche Düse
Eine Düse mit ungeeignetem Sprühwinkel oder ungeeigneten Ausgabeeigenschaften kann eine übermäßige Abdeckung verursachen.
Übermäßiger Sprühabstand
Ein größerer Abstand zwischen Pistole und Untergrund kann dazu führen, dass sich der Klebstoff über den vorgesehenen Bereich hinaus ausbreitet.
Übermäßiger Klebstoffausstoß
Ist die Auftragsrate höher als vom Untergrund benötigt, sammelt sich überschüssiger Klebstoff an.
Fehlerhafte Synchronisierung
Wenn Spritzpistole und Produktionslinie nicht richtig synchronisiert sind, kann der Klebstoff vor oder nach der vorgesehenen Klebezone aufgetragen werden.
Instabile Klebstofftemperatur
Änderungen der Viskosität können das Sprühbild verändern.
Deshalb ist eine einfache Druckreduzierung nicht immer die richtige Lösung.
Ein Verfahrenstechniker sollte die eigentliche Ursache ermitteln, bevor er Parameter ändert.
6. Wie können Hersteller Klebstoffabfälle reduzieren?
Die Reduzierung des Klebstoffverbrauchs bedeutet nicht zwangsläufig, die Klebstoffschicht so weit wie möglich zu reduzieren.
Ziel ist es, die erforderliche Haftungsleistung mit einemkontrollierter und wiederholbarer KlebstoffauftragDie
Eine sinnvolle Optimierungssequenz ist:
Schritt 1 – Klebstoffspezifikationen bestätigen
Prüfen Sie Viskosität, empfohlene Temperatur und Anwendungsmethode.
Schritt 2 – Temperatur stabilisieren
Stellen Sie sicher, dass im Schmelzofen und im beheizten Schlauch geeignete Prozessbedingungen aufrechterhalten werden.
Schritt 3 – Stellen Sie den passenden Druck ein
Den Druck entsprechend dem Klebstoff und der Düse anpassen.
Schritt 4 – Düsenauswahl optimieren
Wählen Sie das Sprühmuster entsprechend der tatsächlichen Klebefläche.
Schritt 5 – Sprühabstand kontrollieren
Halten Sie bei manueller oder automatisierter Applikation einen gleichbleibenden Abstand ein.
Schritt 6 – Produktionsgeschwindigkeit synchronisieren
Die Klebstoffmenge ist an die Liniengeschwindigkeit anzupassen.
Schritt 7 – Klebstoffverbrauch messen
Den Klebstoffverbrauch pro Produkt bzw. pro Produktionscharge erfassen.
Dieser letzte Schritt ist besonders wichtig.
Ohne Messung kann eine Fabrik annehmen, dass das neue Verfahren Klebstoff einspart, ohne zu wissen, ob dies tatsächlich der Fall ist.
7. Für Prozessentscheidungen sollten technische Daten herangezogen werden.
Bei der industriellen Beschaffung sollten die Gerätespezifikationen mit messbaren Produktionsindikatoren verknüpft werden.
Eine praxisorientierte Fabrikbewertung kann Folgendes umfassen:
| KPI | Messmethode |
|---|---|
| Klebstoffverbrauch | kg/Produkt oder kg/1.000 Produkte |
| Sprühbreite | mm |
| Anwendungstemperatur | °C |
| Haftdruck | Bar |
| Leitungsgeschwindigkeit | m/min oder Stück/min |
| Defektrate | % |
| Nacharbeitsrate | % |
| Düsenreinigungshäufigkeit | Zeiten/Schicht |
| Ungeplante Ausfallzeiten | min/Schicht |
| Klebstoffreste | kg/Woche oder kg/Monat |
Mithilfe dieser Indikatoren können die Hersteller die alten und neuen Prozesse objektiv vergleichen.
Verbraucht eine Fabrik beispielsweise derzeit 12 kg Klebstoff pro 1.000 Produkte, kann das Einkaufsteam dies als Ausgangswert festlegen.
Nach der Optimierung der Anlagen kann das Werk den neuen Verbrauch unter vergleichbaren Produktionsbedingungen messen.
Das ist weitaus aussagekräftiger als die Angabe eines allgemeinen Prozentsatzes der Einsparungen bei Klebstoffen.
8. Beschaffungsentscheidung: Was sollten Käufer Lieferanten fragen?
Vor der Bestellung eines Heißschmelz-Spritzsystems sollten die Beschaffungsteams dem Lieferanten so viele Anwendungsinformationen wie möglich zur Verfügung stellen.
Über den Klebstoff
Klebstoffmarke
Klebemodell
Viskosität
Empfohlene Verarbeitungstemperatur
Verpackungsformat
Anwendungsmethode
Über das Produkt
Produktabmessungen
Substrattyp
Bindungsbereich
Erforderliches Klebemuster
Erforderliches Klebstoffgewicht
Über die Produktion
Produktionsgeschwindigkeit
Tägliche Arbeitszeiten
Anzahl der Schichten
Aktueller Klebstoffverbrauch
Aktuelle Fehlerrate
Über Automatisierung
Manuelle oder automatische Sprühfunktion
Anzahl der Waffen
SPS-Integration
Produktionsliniensynchronisation
Anforderungen an die Roboterintegration
Mithilfe dieser Informationen kann der Gerätelieferant eine Konfiguration empfehlen, die auf den tatsächlichen Prozessanforderungen basiert.
9. Warum Saipu als Komplettanbieter für Schmelzklebstofflösungen wählen?
Saipu Electromechanical Device Co., LtdDer Fokus liegt auf Maschinen zum Spritzen von Schmelzklebstoffen und dem Angebot von Ausrüstungslösungen für ein breites Spektrum industrieller Anwendungen.
Der Anwendungsbereich umfasst:
Matratzenverklebung
Verklebung von Fahrzeuginnenräumen
Verpackung
Lederwaren
Fußbekleidung
Verbundwerkstoffe
Kantenanleimung
Profilumwicklung
Kuriertaschen
Henkeltaschen
Buchbinderei
Luftfiltration
Diese branchenübergreifende Anwendungserfahrung ist wichtig, weil jede Anwendung eine andere Definition von „gutem Sprühen“ hat.
Für eine Matratzenfabrik kann eine großflächige Abdeckung wichtig sein.
Bei einem Automobilinnenausstatter könnten der kontrollierten Distribution und dem Erscheinungsbild mehr Bedeutung beigemessen werden.
Bei Verpackungen dürften Produktionsgeschwindigkeit und Wiederholbarkeit die entscheidenden Faktoren sein.
Bei Lederwaren ist die Präzision der Applikation möglicherweise wichtiger.
Saipu verfolgt daher den Ansatz, dieKlebstoff + Material + Applikationsmuster + Produktionsgeschwindigkeit + Anlagenkonfigurationals Gesamtsystem.
10. Von der Geräteauswahl bis zur Werksinbetriebnahme
Ein zuverlässiger Lieferant sollte nach der Lieferung der Maschine nicht einfach verschwinden.
Ein praktisches Projekt mit Schmelzklebstoffen kann mehrere Phasen umfassen.
① Bewertung der Bewerbung
Das Produkt, den Klebstoff und die Produktionsziele des Kunden verstehen.
② Gerätekonfiguration
Wählen Sie die passende Schmelzleistung, Pumpe, Schlauch, Spritzpistole und Düse.
③ Prozessabgleich
Temperatur, Druck, Sprühbild und Anwendungsabstand einstellen.
④ Maschinenprüfung
Vor Produktionsbeginn die Klebstoffabgabe und Sprühleistung überprüfen.
⑤ Produktionsinbetriebnahme
Die Ausrüstung wird entsprechend der tatsächlichen Liniengeschwindigkeit und dem Substrat des Kunden feinabgestimmt.
⑥ Kundendienst
Technische Unterstützung bei Betrieb, Wartung und Fehlerbehebung leisten.
Durch diesen Prozess wird aus dem Kauf einer Maschine eine tatsächliche Produktionslösung.
11. Häufig gestellte Fragen (FAQ)
Warum wird mein Heißkleber-Sprühbild ungleichmäßig?
Mögliche Ursachen sind eine instabile Klebstofftemperatur, falscher Druck, ungeeignete Düsenwahl, ungleichmäßiger Sprühabstand, Änderungen der Klebstoffviskosität oder eine mangelhafte Synchronisierung mit der Produktionslinie.
Wie kann ich den Sprühnebel von Schmelzklebstoff reduzieren?
Prüfen Sie zunächst Klebstofftemperatur, Druck, Düsenwahl, Sprühabstand und Klebstoffausstoß. Die richtige Lösung hängt vom jeweiligen Klebstoff und der Anwendung ab.
Führt eine größere Heißklebemaschine automatisch zu einer besseren Sprühqualität?
Nein. Die Schmelzkapazität ist nur ein Faktor. Pumpenstabilität, Temperaturregelung, Druckregulierung, beheizte Schläuche und die Konfiguration der Spritzpistole/Düse können ebenso wichtig sein.
Kann ein Heißschmelzsystem für verschiedene Branchen eingesetzt werden?
Im Prinzip ja, vorausgesetzt, die Maschinenkonfiguration ist auf den Klebstoff und die Anwendungsanforderungen abgestimmt. Unterschiedliche Anwendungen erfordern möglicherweise unterschiedliche Pistolen, Düsen und Prozessparameter.
Wie wähle ich die richtige Sprühdüse aus?
Die Düse sollte entsprechend der Klebstoffviskosität, der Sprühbreite, dem Substrat, der Liniengeschwindigkeit und dem gewünschten Auftragsmuster ausgewählt werden. Vor der endgültigen Konfiguration wird ein Produktionsversuch empfohlen.
Kann Saipu maßgeschneiderte Heißschmelz-Spritzlösungen anbieten?
Ja. Kunden können Informationen zum Klebstoff, Produktdetails, Anwendungsanforderungen und Produktionslinienparameter angeben, damit die Anlagenkonfiguration entsprechend bewertet werden kann.
12. Fazit: Besseres Sprühen beginnt mit besserer Prozesssteuerung
Ungleichmäßiges Sprühen und Übersprühen werden selten durch einen einzigen Faktor verursacht.
Sie sind in der Regel das Ergebnis des Zusammenwirkens mehrerer Variablen:
Temperatur + Viskosität + Druck + Düse + Sprühdistanz + Ausstoß + Liniengeschwindigkeit + Substrat.
Deshalb sollten Hersteller die Geräteauswahl nicht allein auf Basis des Tankvolumens oder des Maschinenpreises vornehmen.
Ein korrekt konfiguriertes Heißklebstoff-Sprühsystem sollte eine stabile Klebstoffzufuhr gewährleisten und gleichzeitig den Produktionsteams genügend Kontrolle geben, um den Applikationsprozess zu optimieren.
Für Hersteller, die in den Bereichen Matratzen, Fahrzeuginnenausstattung, Verpackung, Lederwaren, Schuhe, Verbundwerkstoffe, Kantenanleimung, Verpackungsmaterialien, Kuriertaschen, Tragetaschen, Buchbinderei und Luftfiltration tätig sind, kann die richtige Ausrüstung ein wichtiger Faktor für die Verbesserung der Klebekonsistenz und die Kontrolle des Klebstoffverbrauchs sein.
Saipu Electromechanical Device Co., Ltdbietet Heißklebstoff-Sprühgeräte und anwendungsorientierte Lösungen, die auf unterschiedliche industrielle Klebeanforderungen zugeschnitten sind.
Wenn in Ihrer Fabrik ungleichmäßige Sprühmuster, übermäßiger Klebstoffverbrauch, häufige Düsenreinigung oder Sprühnebeldefekte auftreten, sollten Sie nicht einfach mit einer Erhöhung oder Verringerung des Drucks beginnen.
Beginnen Sie mit dem gesamten Prozess.
Nennen Sie uns bitte Ihren Klebstofftyp, das Substrat, das Produkt, die Sprühbreite, die Liniengeschwindigkeit und Ihr aktuelles Produktionsproblem. Saipu unterstützt Sie bei der Ermittlung der optimalen Heißklebstoff-Sprühkonfiguration und der Entwicklung eines stabileren Klebeprozesses.
Benötigen Sie eine Schmelzklebstofflösung für Ihre Produktionslinie?
Wenden Sie sich an Saipu Electromechanical Device Co., Ltd., um Ihre Anwendungsanforderungen und die Konfiguration Ihrer Ausrüstung zu besprechen.
Webseite: https://www.saipu-adhesivemachine.com/
Von der Klebstofflieferung bis zum abschließenden Sprühvorgang ist das Ziel einfach: mehr Klebstoff dort, wo er benötigt wird, weniger Abfall dort, wo er nicht benötigt wird.